 Français
 English
CO₂-IMPAKT & CRE-AUSSCHREIBUNGEN – Auswirkungen der Herstellungsländer und Prozesse: Welche Optimierungsziele gibt es?
Dieser Artikel ist Teil der Serie CO₂-Bilanz:
- Schnelle Einführung in die Mechanismen der Ausschreibungen
- Einführung in die vereinfachte CO₂-Bewertung: Berechnung
- LCA und optimierte CO₂-Werte: Vorstellung der Methode 2 und des dokumentarischen Prozesses
- Auswirkungen der Herstellungsländer und Prozesse: Welche Optimierungsziele gibt es?
- CO₂-arme Lieferkette: die norwegische Frage
- CO₂-arme Module: Welche vielversprechenden Alternativen gibt es?
- Ist FBR-Polysilizium eine Lösung für den französischen Markt?
Analyse der CO₂-Auswirkunge nach Prozessschritten
Bevor man mit der Durchführung einer Lebenszyklusanalyse (LCA) beginnt, ist es sinnvoll, den Anteil der CO₂ Auswirkungen jeder einzelnen Prozessstufe und Komponente zu analysieren. Betrachtet man die nachfolgende Abbildung 1, wird schnell deutlich, dass die Reinigung des Polysiliziums und das Schneiden der Wafer mehr als die Hälfte des Endwerts ausmachen sowohl bei polykristallinem als auch bei monokristallinem Material (unter Verwendung der standardmäßigen „World“ GWP-Werte aus dem Lastenheft). Ebenfalls hervorzuheben ist die Ingotherstellung, die bei der Monotechnologie deutlich stärkere Auswirkungen aufweist.
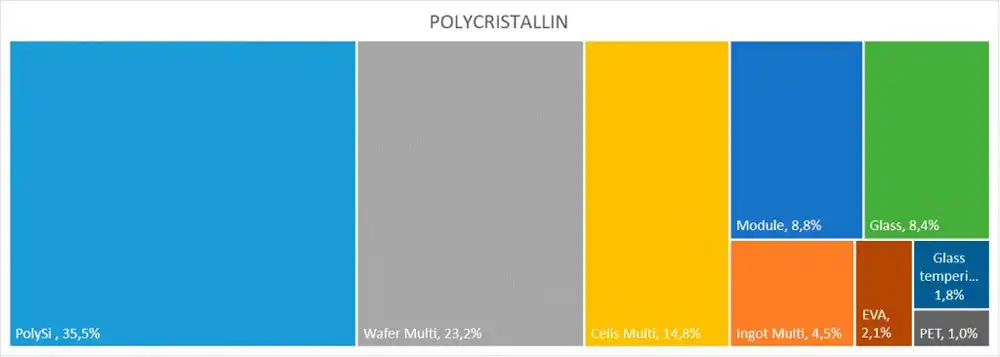
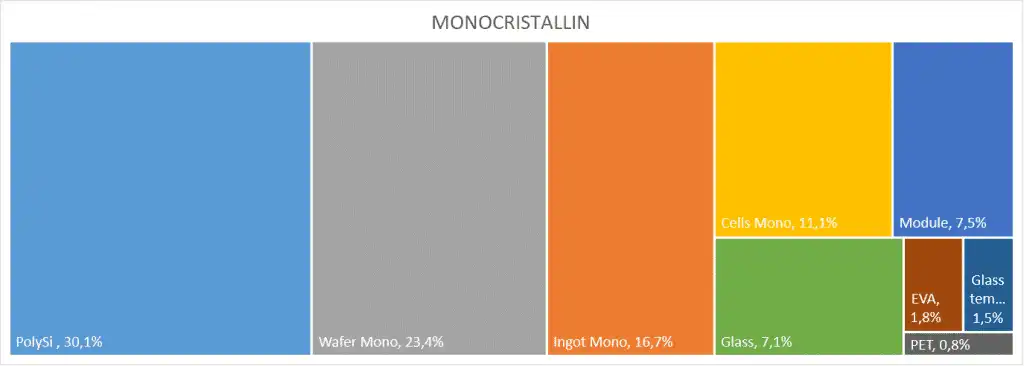
Wie zuvor gezeigt, lassen sich zur Optimierung des Endwerts zwei Kriterien beeinflussen: der Herstellungs- bzw. Herkunftsstandort sowie die Durchführung einer LCA, die einen energieeffizienten Prozess hervorheben kann.
Dabei ist jedoch Vorsicht geboten: Die Durchführung einer LCA führt nicht zwangsläufig zu einer Verbesserung der CO₂-Bilanz. In manchen Fällen ist das Ergebnis nicht signifikant besser oder sogar schlechter als die Standardwerte. Als Beispiel können PERC-Zellen genannt werden, deren Herstellung mehr Energie erfordert als die von Standardzellen.
Bedeutung des Produktionsstandorts
Der erste Hebel zur Reduzierung des CO₂-Impacts besteht darin, den Ursprung der Lieferkette zu optimieren. Die Zell- und Modulhersteller haben dies sehr früh erkannt und sich bereits ab CRE3 an norwegische Lieferanten gewandt, die Polysilizium und/oder Ingots mit einem günstigen Strommix produzieren, der überwiegend aus Wasserkraft besteht. Diese Lieferanten haben sehr schnell LCAs für den Polysilizium-Schritt durchgeführt, da der norwegische Standard-GWP-Koeffizient für diese Prozessstufe nicht in der Tabelle des Lastenhefts enthalten ist (bei Methode 1 besteht die Pflicht, den nachteiligen „World“-Koeffizienten zu verwenden). Nachfolgend einige repräsentative Werte:
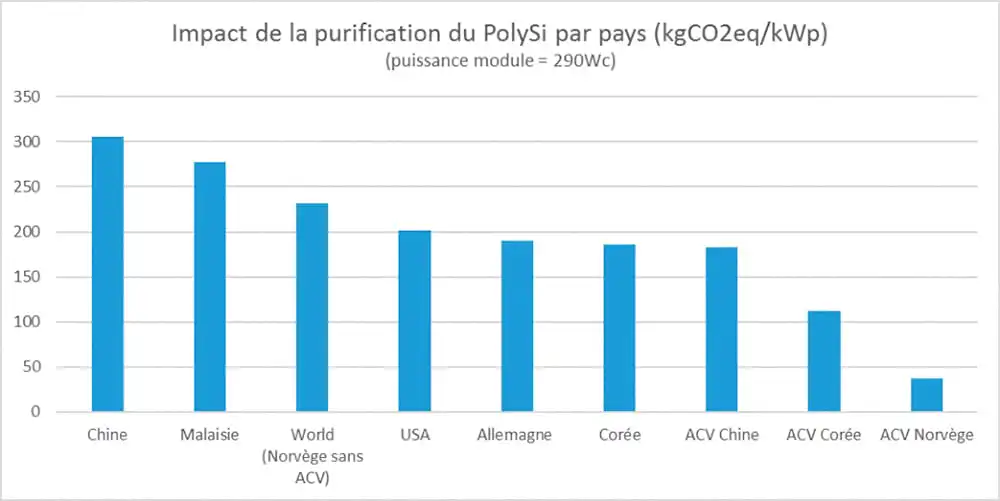
Die norwegische Branche konnte sich somit auf die französischen CRE-Ausschreibungen stützen, um einen Neustart zu ermöglichen und Werke wieder in Betrieb zu nehmen. Ihre Produktionskapazitäten erweisen sich jedoch häufig als unzureichend, um der Nachfrage gerecht zu werden. Dieses Thema behandeln wir in Kapitel 5.
Optimierung durch den Herstellungsprozess
Neben dem Herstellungsland lassen sich erhebliche CO₂-Einsparungen erzielen, indem bei Industrieunternehmen LCAs durchgeführt werden, die innovative Verfahren einsetzen und weniger Energie sowie Rohstoffe benötigen. Diese Innovationen bzw. Optimierungen werden in erster Linie aus wirtschaftlichem Interesse industrialisiert, tragen jedoch gleichzeitig zur **Reduzierung des CO₂-Impacts der PV-Wertschöpfungskette bei.
Betrachten wir nun einige dieser Verfahren, über die in der PV-Industrie besonders viel gesprochen wird:
Diamantdrahtsägen zur Wafer-Zuschneidung
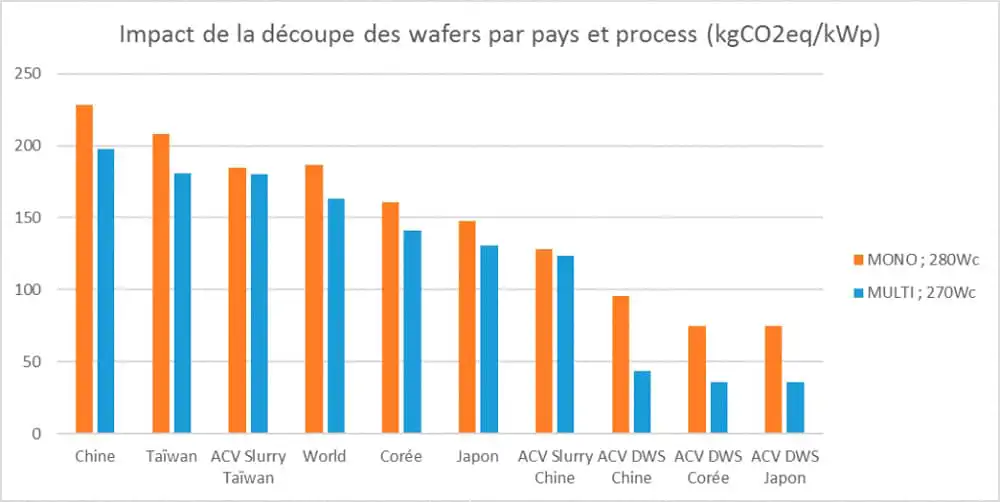
Das Diamantdrahtsägen (DWS: Diamond Wafer Sawing) ermöglicht es, die Schnittzeit zu verkürzen und mehr Wafer zu produzieren als beim klassischen Slurry-Drahtsägen. Es wird heute weitgehend für monokristallines Material eingesetzt, ist jedoch für polykristallines Material noch kaum industrialisiert. Dieses Verfahren erlaubt eine deutliche Reduzierung des CO₂-Impacts in diesem Prozessschritt: rund 80 % gegenüber dem klassischen Sägen bei monokristallinem Material und etwa 60 % bei polykristallinem Material (siehe Abb. 3).
Die Verwendung von recyceltem Polysilizium in Ingots
Das Recycling der Schnittabfälle von Ingots und Wafern ist in der PV-Industrie aus wirtschaftlichen Gründen weit verbreitet. Nach dem Recycling kann dieses Polysilizium zur Herstellung neuer Ingots wiederverwendet werden. Allerdings weist recyceltes Polysilizium nicht die gleiche Reinheit wie neu produziertes Material auf und muss daher in bestimmten Anteilen eingesetzt werden. Üblicherweise liegt dieser Anteil bei 70 % für monokristalline Ingots und bei 40–50 % für polykristalline Ingots. Dies ermöglicht eine weitere Reduzierung des End-CO₂-Impacts, da recyceltes Polysilizium, für das eine LCA durchgeführt wurde, nur einen sehr geringen CO₂-Fußabdruck aufweist.
Der Fluidized-Bed-Reactor (FBR) zur Reinigung von Polysilizium
Die Reinigung von Polysilizium mittels der FBR-Methode (Fluidized Bed Reactor), die deutlich weniger Energie verbraucht als das Standardverfahren, ermöglicht ebenfalls einen erheblichen CO₂-Vorteil von bis zu 50 %. Obwohl dieses Verfahren kostengünstiger ist, wird es bislang noch sehr selten eingesetzt. Es bleibt daher genau zu beobachten.
Zu nennen sind außerdem die kontinuierliche Vergrößerung der Ingot-Abmessungen, die Reduzierung der Waferdicke, die Verringerung der Silbermenge für den Siebdruck der Zellkontakte. Allgemeiner gesagt wirkt sich eine interne Strategie zur optimierten Nutzung von Rohstoffen und zur Reduzierung von Materialverlusten positiv aus. Gleiches gilt für das Alter des Maschinenparks: Neue Produktionsanlagen sind in der Regel energieeffizienter, weshalb diese Linien bei LCAs bevorzugt berücksichtigt werden.
Welche sind die prioritären Optimierungsziele?
Die im Laufe der Zeit gesammelten Erfahrungen bei der Analyse der CO₂-Auswirkungen jeder einzelnen Produktionsstufe haben es uns ermöglicht, Optimierungsansätze zu priorisieren und damit gezielt in LCAs zu investieren.
Die nachstehende Grafik, die die standardmäßigen CO₂-Emissionswerte (Methode 1) und die optimierten Werte (Methode 2) zusammenfasst, erlaubt uns folgende Feststellungen:
- LCAs sind für den Bereich Polysilizium und Wafer unverzichtbar
- Hoher Einfluss des monokristallinen Ingot-Schritts – LCA erforderlich
- Geringes Interesse an der Durchführung von LCAs für den Bereich Zellen und Module
Darüber hinaus ermöglicht der Einsatz der oben beschriebenen CO₂-ärmeren Prozesse eine noch attraktivere Optimierung.
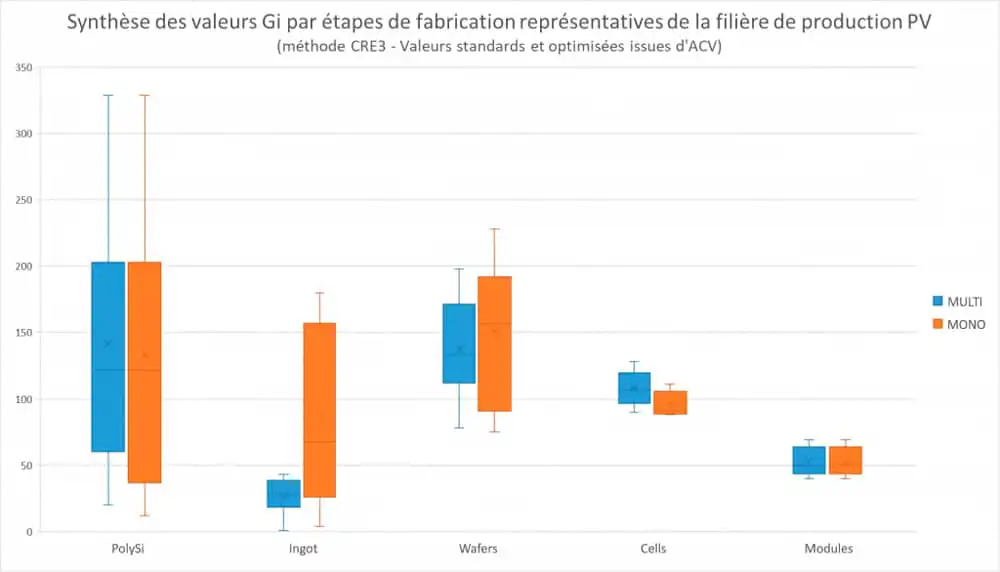
Die Werte aus norwegischem Polysilizium und norwegischen Ingots sind ebenfalls in dieser Grafik enthalten. Die Herausforderungen dieser Lieferkette werden wir in Kapitel 5 behandeln.
*02/2016 kündigt ELKEM die Produktion von 5.000 Tonnen Ingots pro Jahr an, indem ein Teil der ehemaligen REC-Werke in Herøya wieder in Betrieb genommen wird.